管式炉臭氧气氛控制方法
管式炉在材料氧化、臭氧退火、薄膜制备、纳米材料改性等实验中,可以利用臭氧较强的氧化能力,在一定温度条件下形成特殊的氧化气氛。与普通空气或氧气气氛相比,臭氧气氛的控制难度更高,主要原因是臭氧具有不稳定性,温度升高后容易发生分解。
因此,管式炉臭氧气氛控制不能只控制"通入多少臭氧",而需要同时控制臭氧发生器出口浓度、气体流量、炉温、进气方式、炉管材质、气氛检测以及尾气处理。
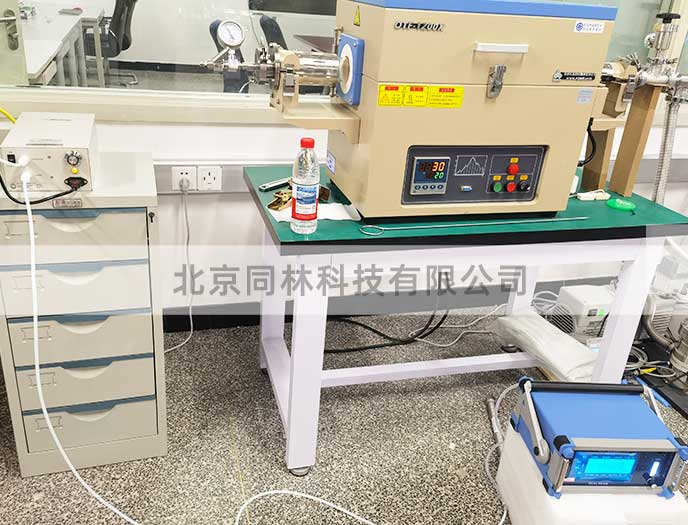
一、管式炉臭氧气氛控制的基本原理
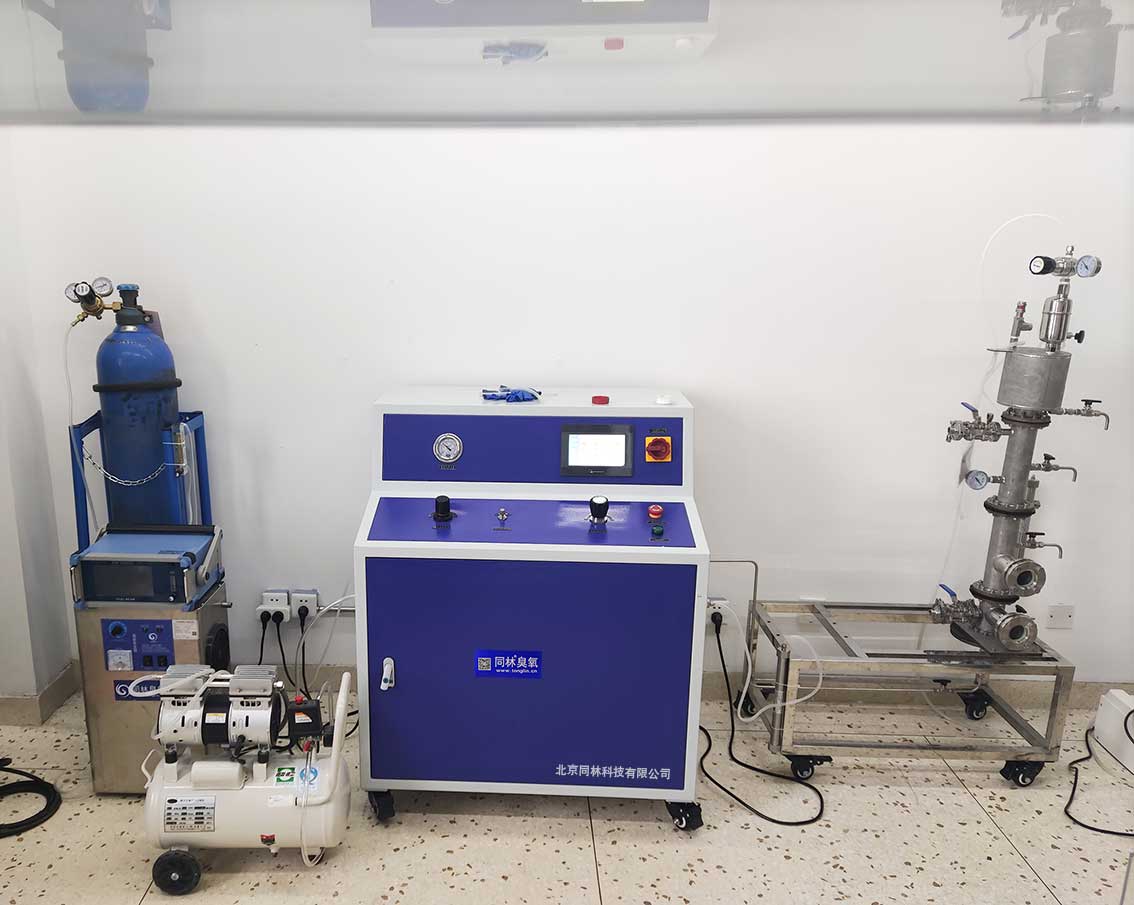
典型的管式炉臭氧实验系统可以按照以下流程组成:
氧气源
↓
臭氧发生器
↓
流量控制
↓
管式炉
↓
臭氧检测 / 尾气处理
其中各部分的主要作用如下:
| 部分 | 主要作用 |
|---|---|
| 氧气源 | 提供稳定的氧气 |
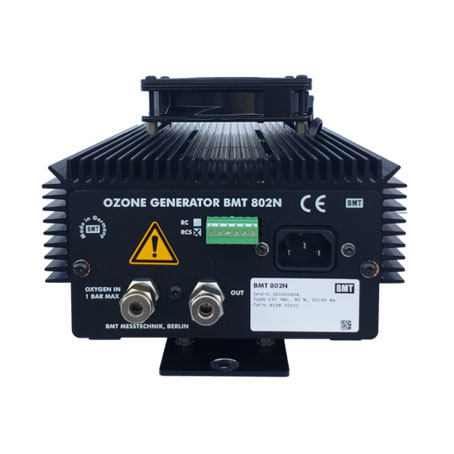
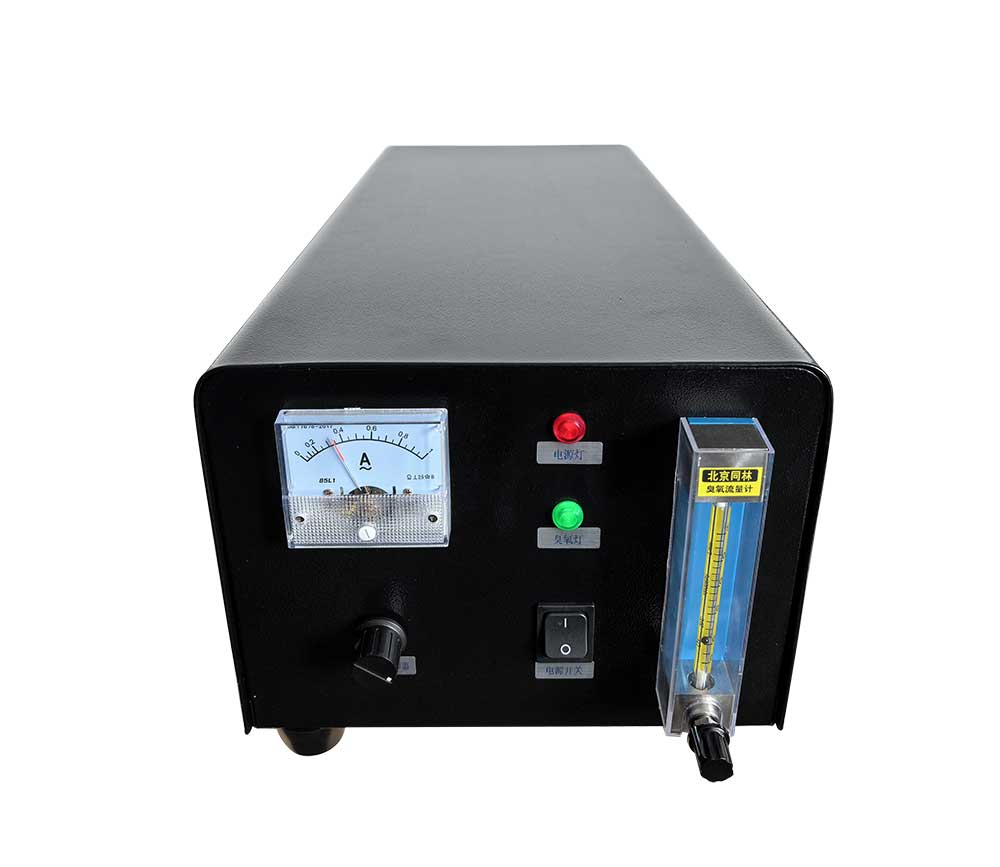
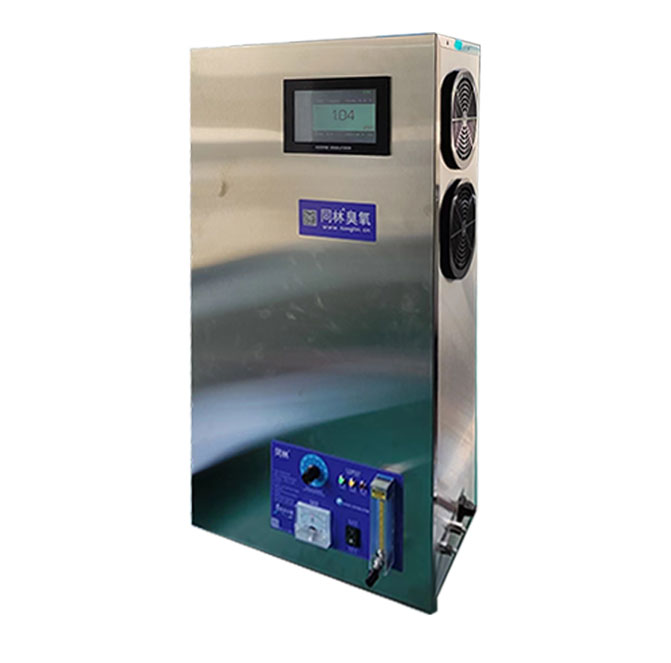
| 臭氧发生器(M1000或M3、3S-T10) | 产生实验所需臭氧 |
| 流量计 / 质量流量控制器 | 控制进入炉管的气体流量 |
| 管式炉 | 提供设定的温度环境 |
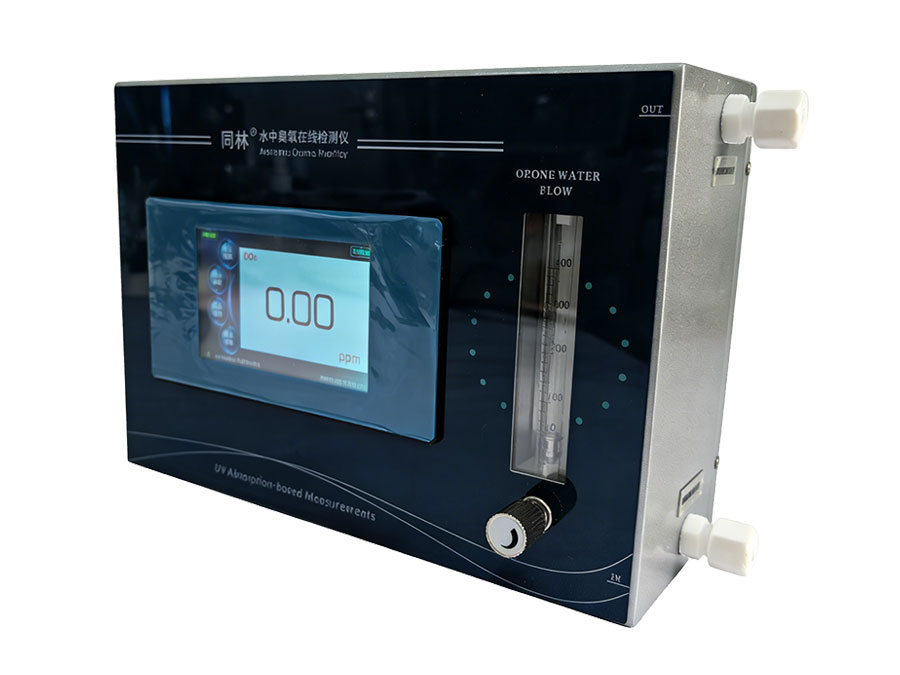
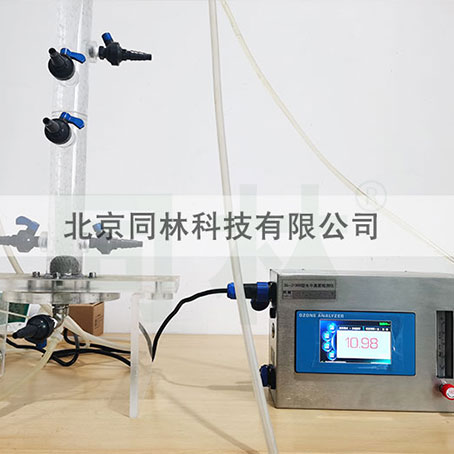
| 臭氧检测仪(3S-J5000) | 检测实际臭氧浓度 |
| 尾气分解装置 | 分解剩余臭氧,避免直接排放 |
实验时,氧气首先进入臭氧发生器,产生一定浓度的臭氧氧气混合气,然后按照设定流量进入管式炉。
需要注意的是,臭氧发生器出口浓度并不等于炉管内部实际臭氧浓度。随着气体经过管路并进入高温区域,臭氧会发生热分解。
臭氧分解可以简单表示为:
2O₃ → 3O₂
二、影响臭氧气氛的几个关键参数
1. 臭氧发生器出口浓度
这是臭氧气氛实验的重要控制参数之一。
不同材料和实验目的对臭氧氧化能力的要求不同。例如:
· 表面氧化实验:可以采用较低的臭氧发生器出口浓度
· 纳米材料改性:需要根据材料表面反应程度进行优化
· 臭氧退火:需要结合退火温度和时间共同确定
· 半导体薄膜氧化:通常需要更稳定的臭氧供给和更精确的工艺控制
实际实验中建议把臭氧发生器出口浓度作为供气端的主要设定参数,同时通过检测手段验证系统运行状态。
2. 气体流量
流量决定臭氧进入炉管的速度,也影响炉管内部的气体置换效率。
例如实验设定:
· 氧气流量:100~1000 mL/min
· 臭氧发生器出口浓度:根据实验要求设定
· 管式炉温度:根据材料工艺确定
· 处理时间:10~120 min
具体数值不能脱离炉管尺寸和实验材料单独确定。对于小型实验炉,可以使用质量流量控制器(MFC)提高流量稳定性。
3. 炉管温度
温度是臭氧管式炉实验需要关注的参数之一。
臭氧在常温下具有较好的稳定性,但温度升高后分解速度明显增加。
因此,如果炉管直接处于高温状态,臭氧可能还没有到达样品位置,就已经发生大量分解。
这也是为什么一些实验中虽然臭氧发生器出口浓度已经达到设定值,但实际材料氧化效果仍然不明显。
三、管式炉臭氧气氛的两种常见控制方式
方法一:低温臭氧气氛处理
如果实验主要利用臭氧本身的氧化能力,可以采用较低的炉温。
基本流程:
臭氧发生器启动 → 通入氧气/臭氧 → 炉管置换
达到设定气氛 → 样品进入/开始处理 → 保持时间
停止臭氧 → 氧气吹扫
这种方式能够减少臭氧在炉管中的热分解,更容易保持较高的臭氧活性。
适合:
· 材料表面氧化
· 纳米材料表面改性
· 碳材料功能化
· 薄膜后处理
· 臭氧氧化实验
方法二:臭氧退火
臭氧退火与普通氧气退火不同。
普通氧气退火主要依赖高温氧化,而臭氧退火同时涉及:
臭氧氧化 + 热效应 + 臭氧热分解产生的活性氧环境
因此,实验中不能简单理解为:"把氧气换成臭氧,然后按照普通退火工艺运行。"
更合理的做法是分别优化:
臭氧发生器出口浓度 + 气体流量 + 炉温 + 处理时间
例如可以设计多组实验:
| 实验组 | 出口臭氧浓度 | 流量 | 炉温 | 时间 |
|---|---|---|---|---|
| A | 低 | 固定 | 低温 | 30 min |
| B | 中 | 固定 | 低温 | 30 min |
| C | 高 | 固定 | 低温 | 30 min |
| D | 中 | 固定 | 中温 | 30 min |
| E | 中 | 固定 | 高温 | 30 min |
通过材料的结构、成分、表面性能等测试结果确定很佳工艺窗口。
四、臭氧管式炉系统如何设计?
一个比较完整的实验系统可以设计成:
氧气瓶 / 制氧机
↓
减压阀
↓
流量控制
↓
臭氧发生器
↓
臭氧检测
↓
管式炉
↓
尾气臭氧分解器
↓
排放
如果需要提高实验重复性,可以进一步增加:
· 温度传感器
· MFC质量流量控制器
· 在线臭氧分析仪
· PLC控制系统
· 自动吹扫阀
· 尾气臭氧检测
· 超限报警
这样就可以实现:
流量控制 + 温度控制 + 臭氧浓度控制 + 尾气安全控制
五、管路和材料选择同样重要
臭氧具有较强氧化性,普通橡胶管、部分塑料管和不耐臭氧密封材料长期使用可能出现老化。
实验系统中建议根据浓度、温度和使用时间选择耐臭氧材料,例如:
· PTFE管
· PFA管
· 316L不锈钢管
· 合适的耐臭氧密封件
尤其是发生器到管式炉之间的管路,应尽量缩短,并减少不必要的弯头和容积。
缩短管路、减少死体积,可以减少臭氧在进入炉管之前的衰减。
六、实际应用中容易出现的几个问题
问题1:臭氧发生器出口浓度正常,但样品处理效果差
首先检查炉温。高温条件下臭氧分解可能非常明显。
问题2:不同批次实验结果差异很大
检查氧气流量、臭氧发生器出口浓度、炉温、升温程序以及样品位置是否一致。
问题3:臭氧发生器出口浓度波动
检查气源压力、气体流量、发生器温度以及冷却条件。
问题4:炉管出口仍然有较高臭氧
说明臭氧没有完全分解,应设置专门的尾气臭氧分解装置,不应直接排放。
七、总结
管式炉臭氧气氛控制的核心不是简单地"给管式炉通臭氧",而是建立一个稳定、可重复的臭氧供气—温度—流量—检测—尾气处理系统。
关键要点包括:
· 明确实验目标,选择合适的臭氧浓度和炉温组合
· 控制气体流量,保证炉管内气氛稳定
· 注意高温下臭氧的热分解效应
· 选择耐臭氧管路材料,减少输送过程中的衰减
· 建立完整的实验记录,提高结果重复性
· 配置尾气臭氧分解装置,确保操作安全
对于科研和工业中试,建议搭建标准化的臭氧管式炉实验平台,实现臭氧浓度、流量、温度和尾气的一体化控制,为材料氧化、臭氧退火、表面改性等研究提供可靠的臭氧气氛条件。
关于北京同林科技
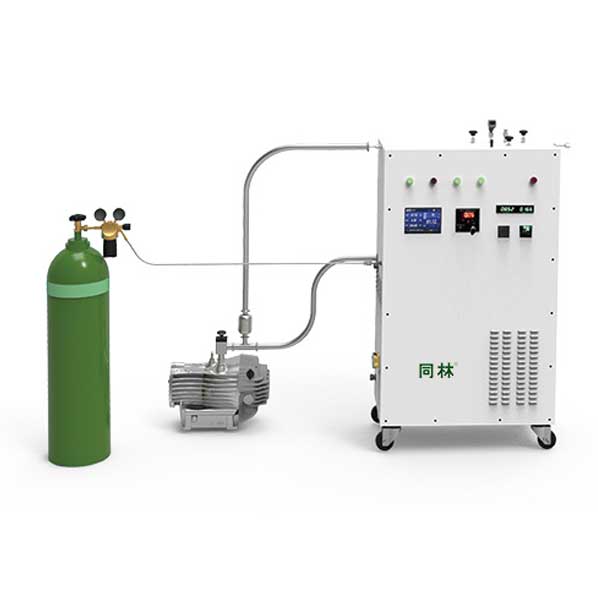
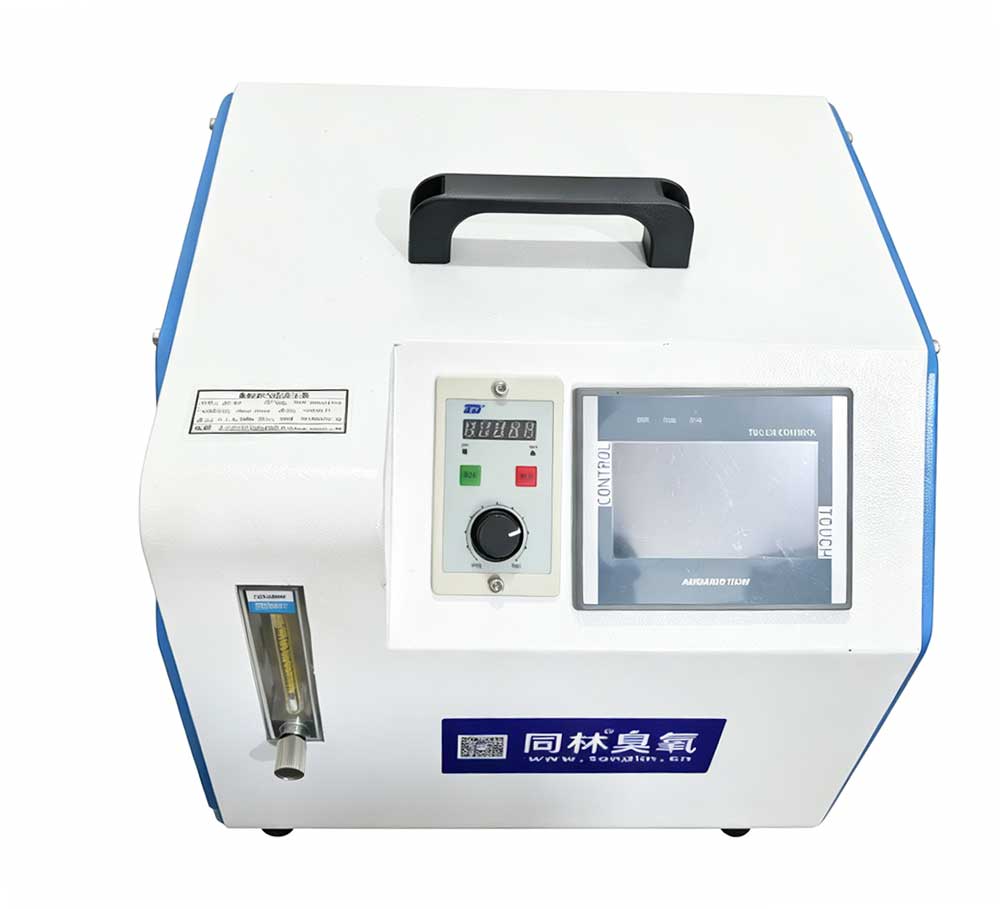
北京同林科技有限公司专注于臭氧设备研发与生产,产品涵盖低浓度臭氧发生器(UV-M2、UV-S-CN pro)、中高浓度臭氧发生器(3S-T10、M1000、3S-M3、NANO15、Apex 02)、臭氧分析仪(BMT 965ST、3S-J5000)及臭氧尾气破坏器(F800),可为管式炉臭氧退火、材料表面改性、臭氧催化氧化及实验室臭氧气氛研究等场景提供稳定可靠的臭氧源与检测方案。


 1年免费保修服务
 售后1天内解决
 长期跟踪质量服务
 购臭氧发生器送配件
 全国配送


